

Рентген-контроль и 3D-томография электронных блоков, печатных плат и компонентов
Неразрушающая диагностика для выявления скрытых дефектов на всех этапах производства
А-КОНТРАКТ выполняет рентген-контроль как в рамках контрактного производства электронных блоков, так и в качестве самостоятельной услуги — для электронных блоков с BGA, изготовленных на другом предприятии.
Рентген-контроль необходим при изготовлении:
- Авионики и модулей для БПЛА;
- Оборудования космических аппаратов;
- Устройств, работающих в условиях вибрационных и температурных нагрузок;
- Электроники для транспорта и железнодорожной техники;
- Медицинского оборудования;
- Промышленной электроники;
- Прототипов и мелких серий (контроль критичных операций).
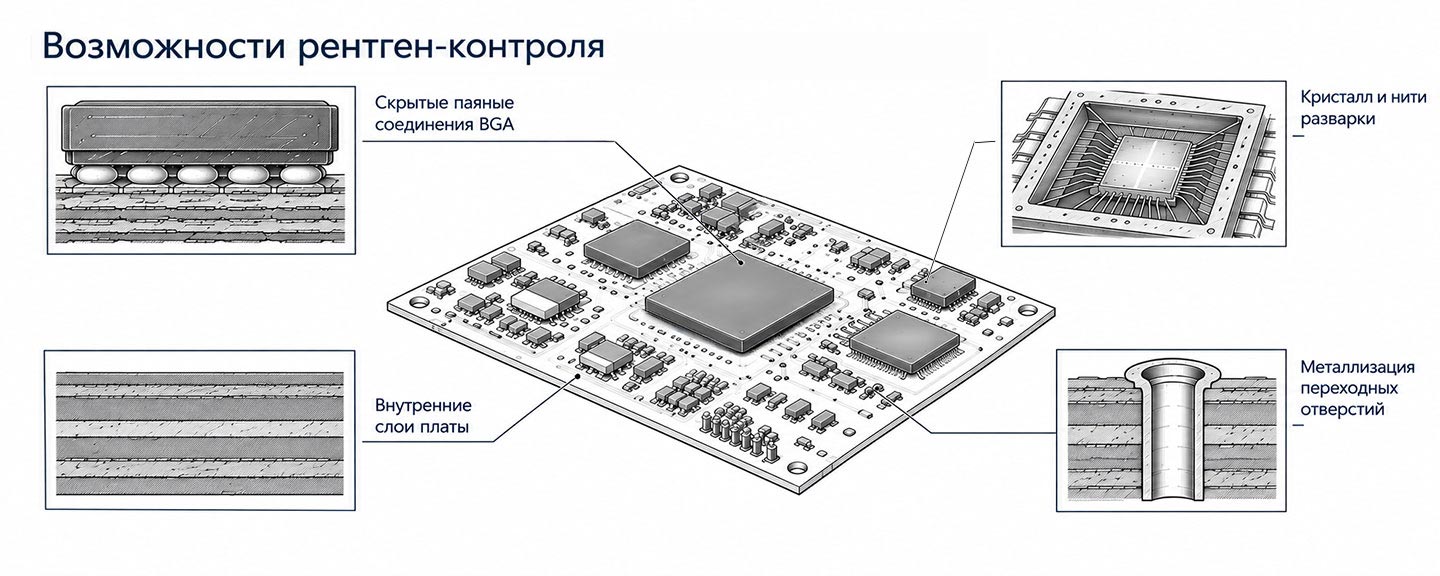
Когда мы применяем рентген-контроль
На производственной базе А-КОНТРАКТ методы рентгеновского контроля и томографии применяются для оценки качества как готовых изделий, так и комплектующих, поступающих в производство.
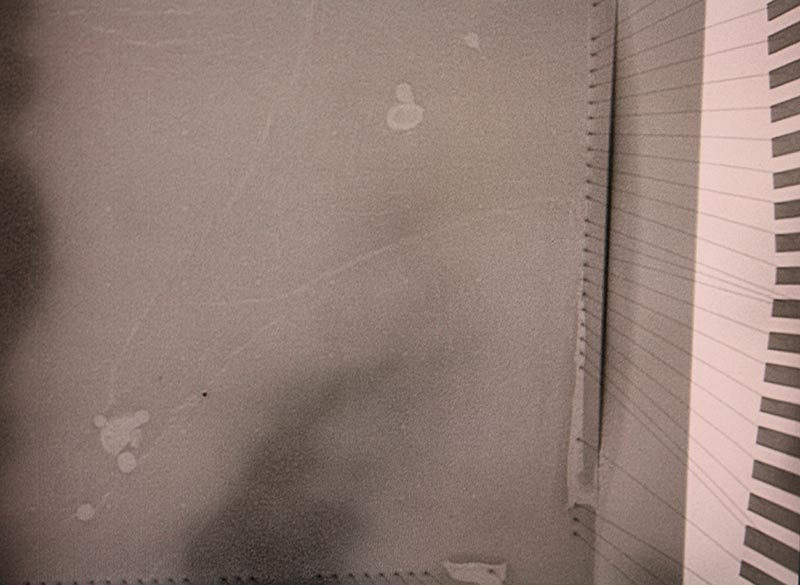
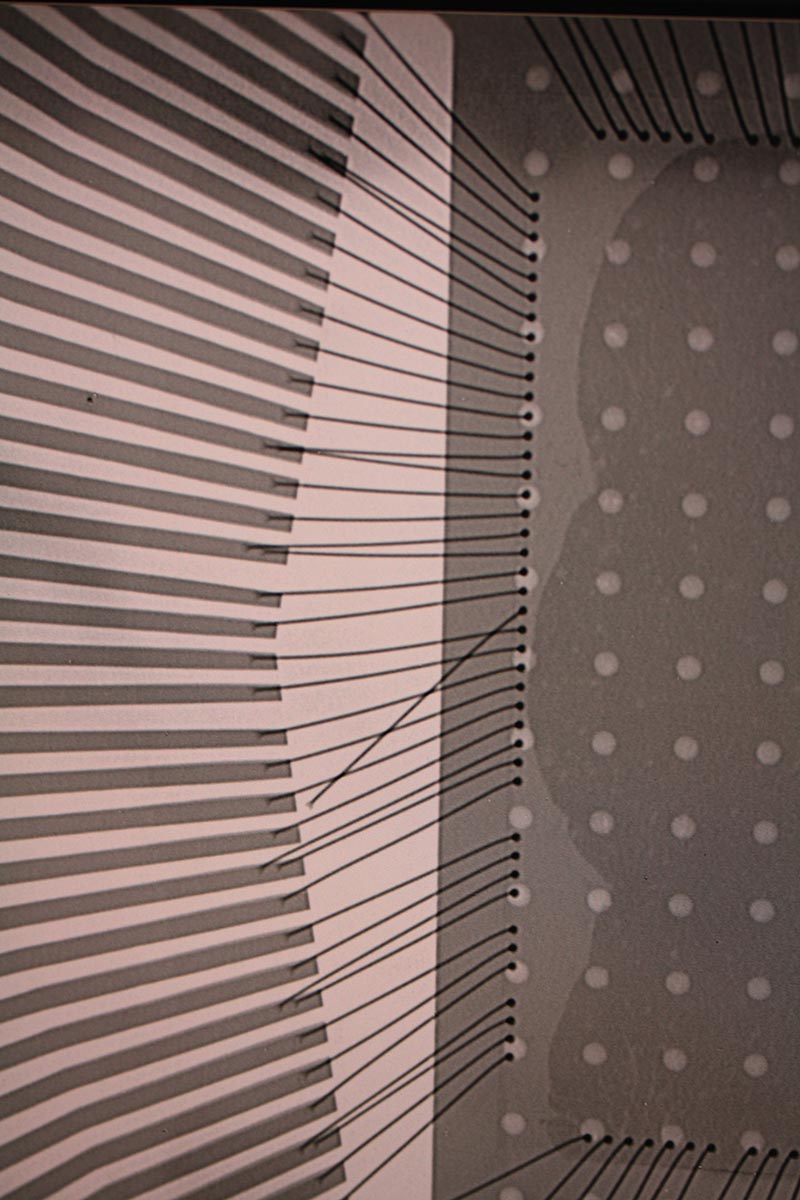
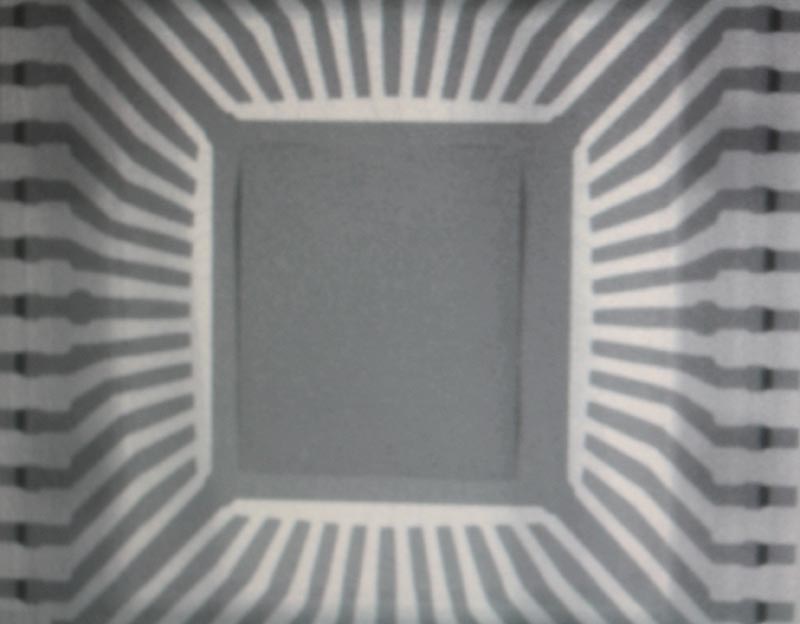
Инспекция электронных компонентов до монтажа
- отсутствие кристалла;
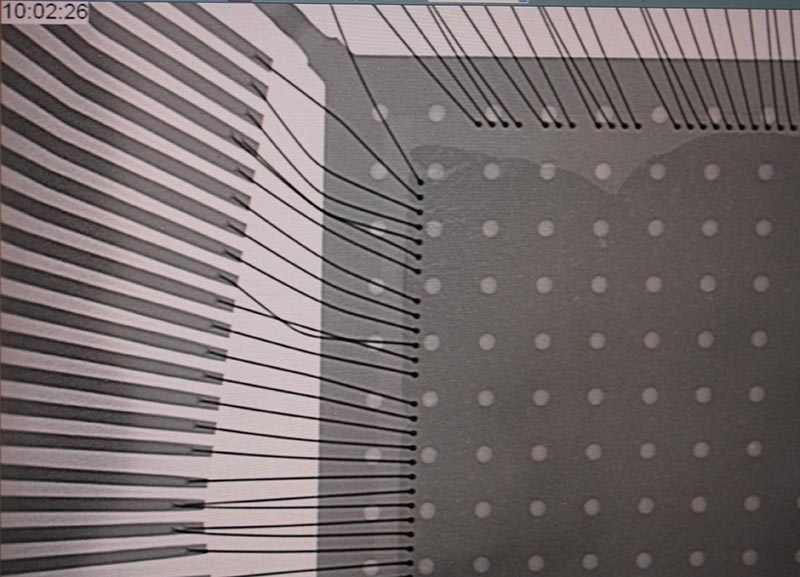
- качество разварки соединительного проводника кристалл–рамка;
- наличие пустот между подложкой и кристаллом;
- наличие пустот в корпусе.
Качество изготовления печатных плат
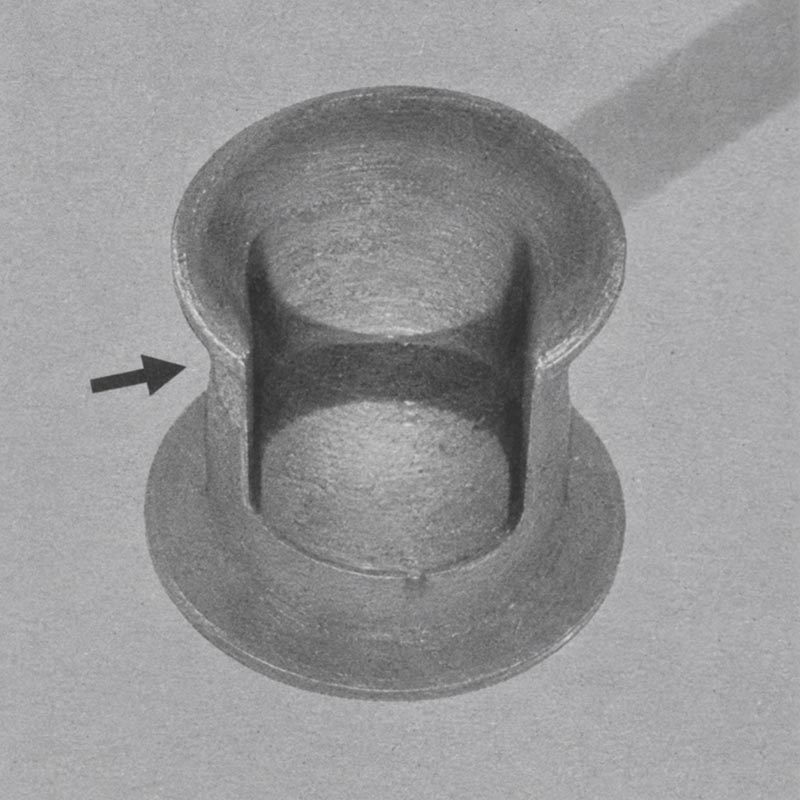
- качество металлизации переходных отверстий;
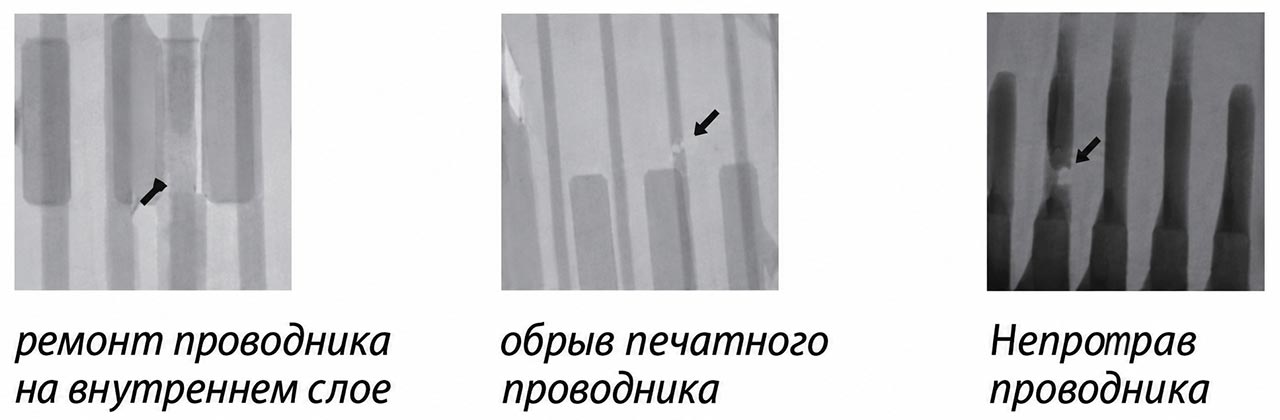
- состояние печатных проводников, в том числе внутренних слоёв;
- смещение слоёв;
- многослойные печатные платы, в том числе с расположенными внутри компонентами.
Качество паяных соединений
- форма и геометрия соединений;
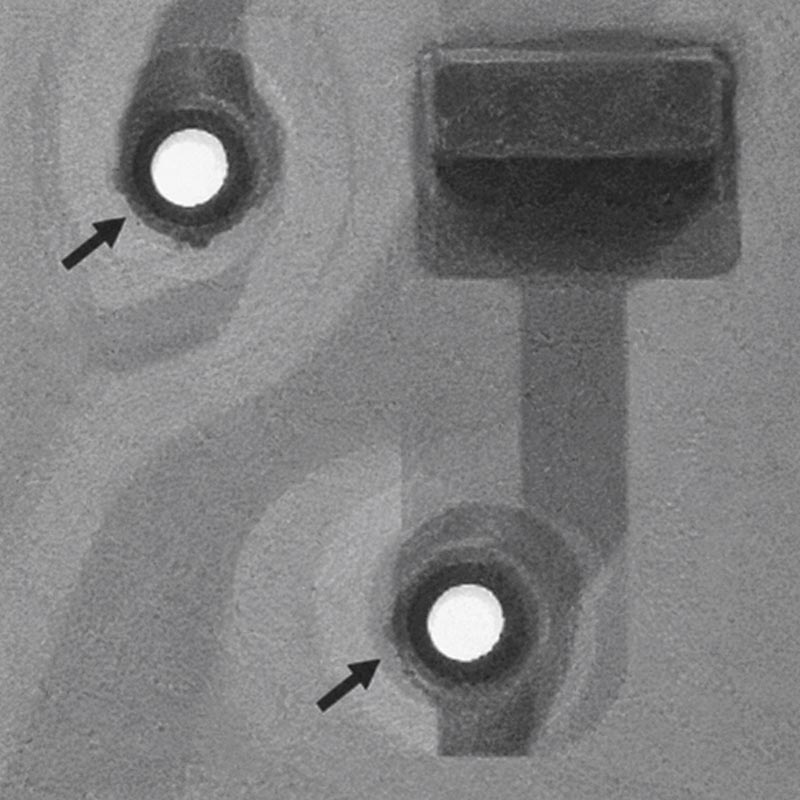
- степень заполнения отверстий выводных компонентов припоем — затекание не менее 75%;
- наличие и процентное содержание пустот в шариковых выводах и термопадах микросхем;
- наличие коротких замыканий.
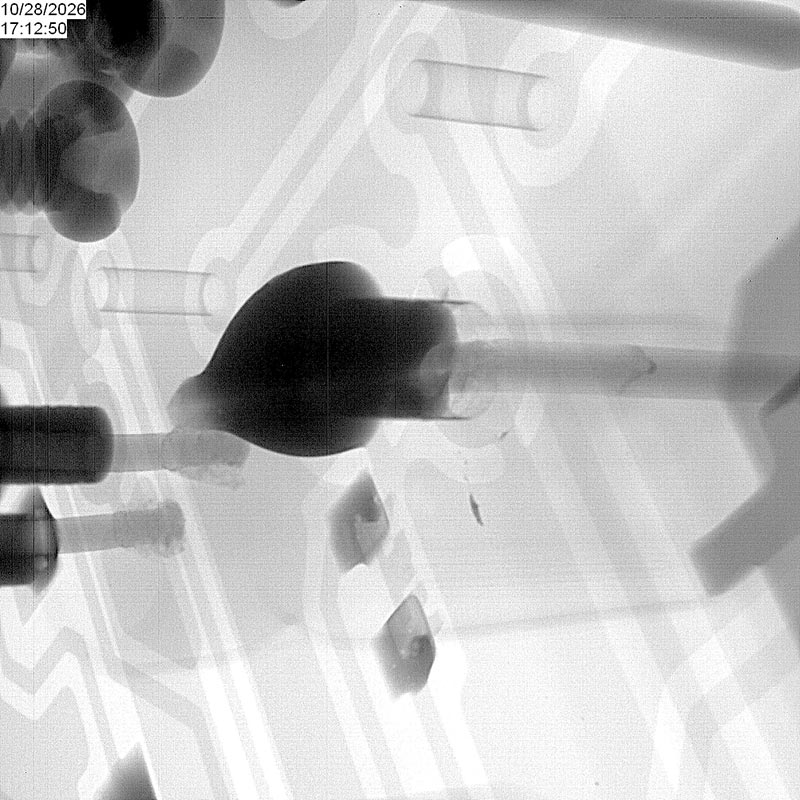
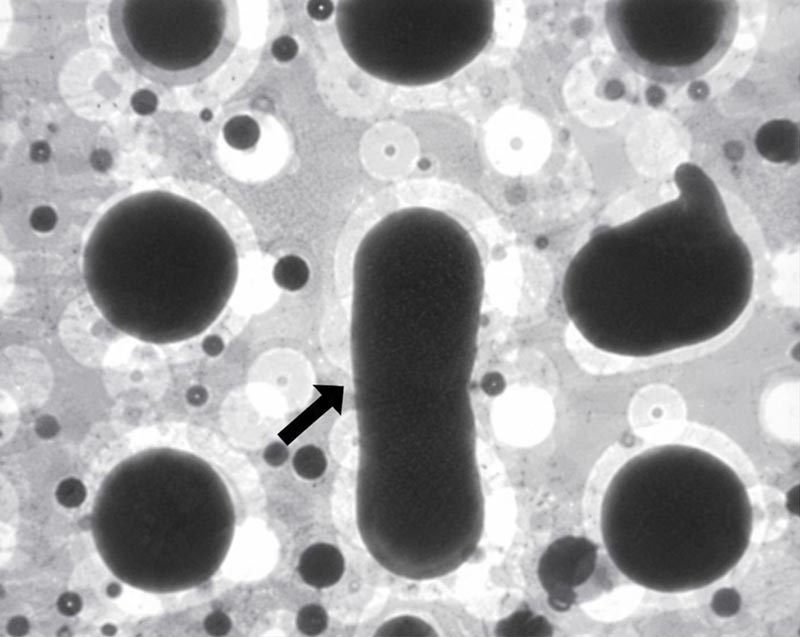
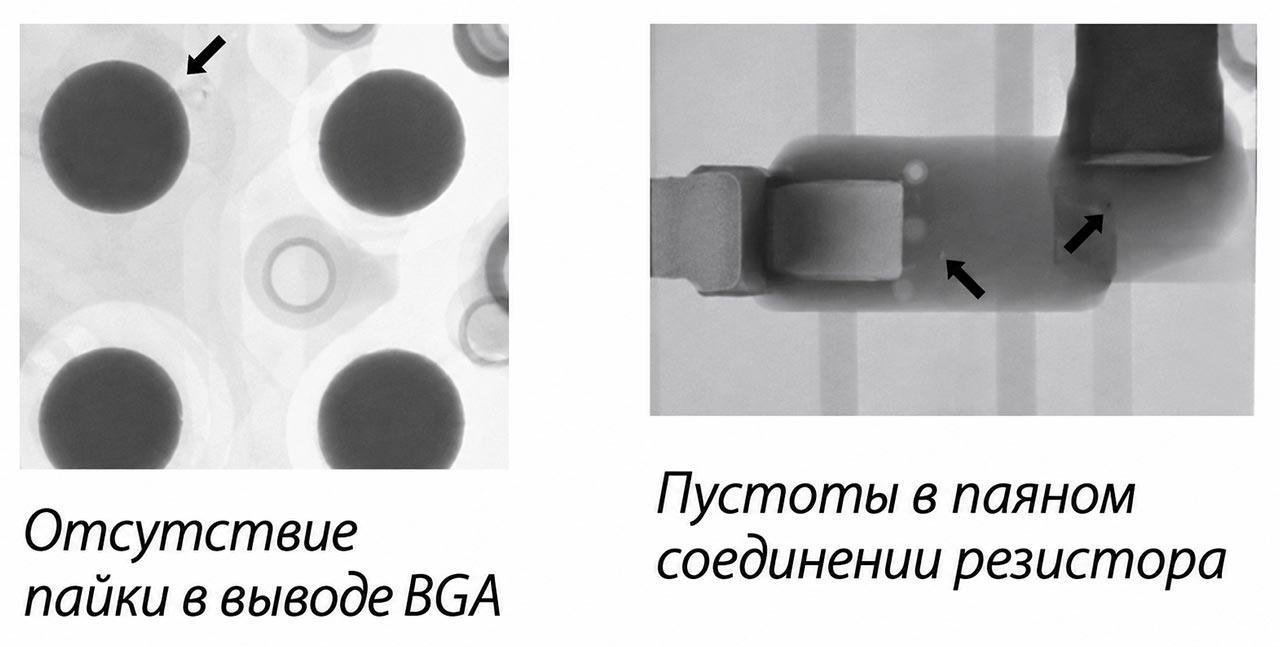
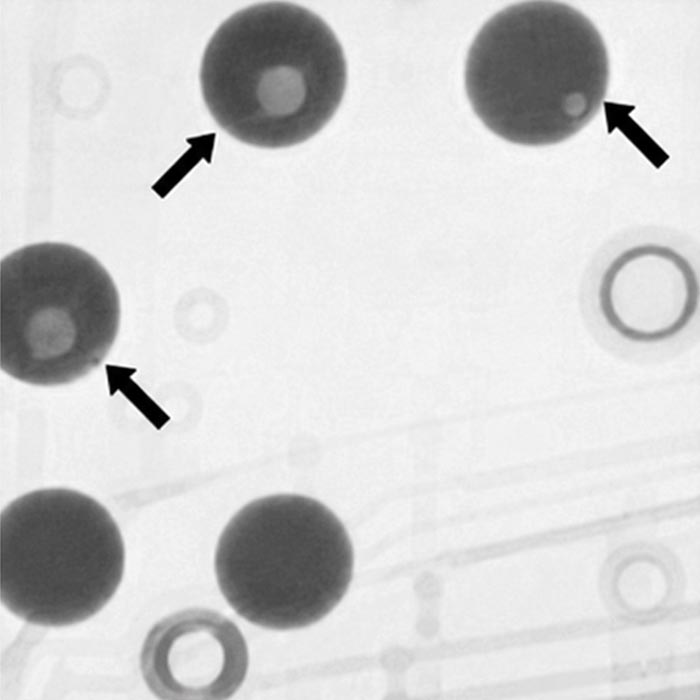
Контроль выполняется согласно IPC-A-610 для печатных узлов и IPC-A-600 для печатных плат.
Рентген-контроль BGA и скрытых соединений
Микросхемы в корпусах BGA — основной объект рентгеновской инспекции, так как значительная часть дефектов паяных соединений формируется под корпусом компонента и не выявляется оптическими методами. Отсутствие паяного соединения, пустоты и смещение выводов остаются вне зоны контроля до момента отказа, который может наступить при вибрационных, температурных или механических нагрузках. Для производителя это означает рекламации и незапланированные затраты.
Рентгеновский контроль позволяет обнаружить скрытые дефекты до передачи изделия Заказчику. Метод дополняет автоматическую оптическую инспекцию, внутрисхемное и функциональное тестирование, но не заменяет их, так как рентген оценивает внутреннюю структуру соединения, а не электрические параметры изделия.
Выявляемые дефекты
Непропай BGA
Отсутствие контакта между шариковым выводом и контактной площадкой. На рентгенограмме определяется как разрыв соединения в проекции вывода.
Пустоты в паяном соединении
Газовые включения внутри припоя. Оцениваются в процентах от площади соединения. Допустимые значения определяются стандартами IPC-7095 и IPC-A-610 и условиями конкретного проекта. Специалисты А-КОНТРАКТ выполняют расчёт процентного содержания пустот по рентгенограммам.
Пустоты в термопаде микросхемы
Газовые включения в слое припоя между теплоотводящей площадкой корпуса и контактной площадкой платы. Контролируются отдельно, поскольку влияют не на электрический контакт, а на отвод тепла. Оцениваются в процентах от площади термопада в соответствии с IPC-7093 и тепловыми требованиями изделия. Контроль пустот в термопаде важен для мощных и теплонагруженных компонентов.
Недостаточное заполнение отверстия выводного компонента
Отверстие, в которое установлен вывод, должно быть заполнено припоем не менее чем на 75% (в соответствии с требованиями IPC-A-610). На рентгенограмме видно, на какую высоту припой поднялся в отверстии. Недостаточное протекание снижает механическую прочность соединения и его устойчивость к термоциклированию.
Смещение выводов
Отклонение шарикового вывода или вывода компонента относительно контактной площадки.
Короткое замыкание
Перемычка припоя между соседними выводами или контактными площадками.
Дефект разварки
Нарушение соединения проводника с кристаллом или рамкой корпуса.
Дефекты металлизации переходных отверстий
Разрывы, утоньшение или отсутствие металлизации в стенках отверстия.
Смещение слоёв многослойной печатной платы
Отклонение проводников внутренних слоёв относительно проектного положения.
Каждый выявленный дефект фиксируется в протоколе с описанием и изображением, полученным с установки рентгеновского контроля.
3D-томография для задач, где 2D-снимка недостаточно
Трёхмерная томография формирует цифровое изображение объекта и позволяет выполнять послойный анализ внутренней структуры. Метод применяется там, где обычный снимок не даёт полной картины.
Томография в А-КОНТРАКТ используется для:
- инспекции полупроводниковых приборов и микросборок;
- выявления дефектов многослойных печатных плат;
- проверки качества электронных сборок на многослойных печатных платах с компонентами внутри;
- оценки качества установки BGA-компонентов в случаях, когда двумерного снимка недостаточно.
Оборудование для рентгеновского контроля на производстве А-КОНТРАКТ
Рентгеновский контроль и томография выполняются на четырёх установках.
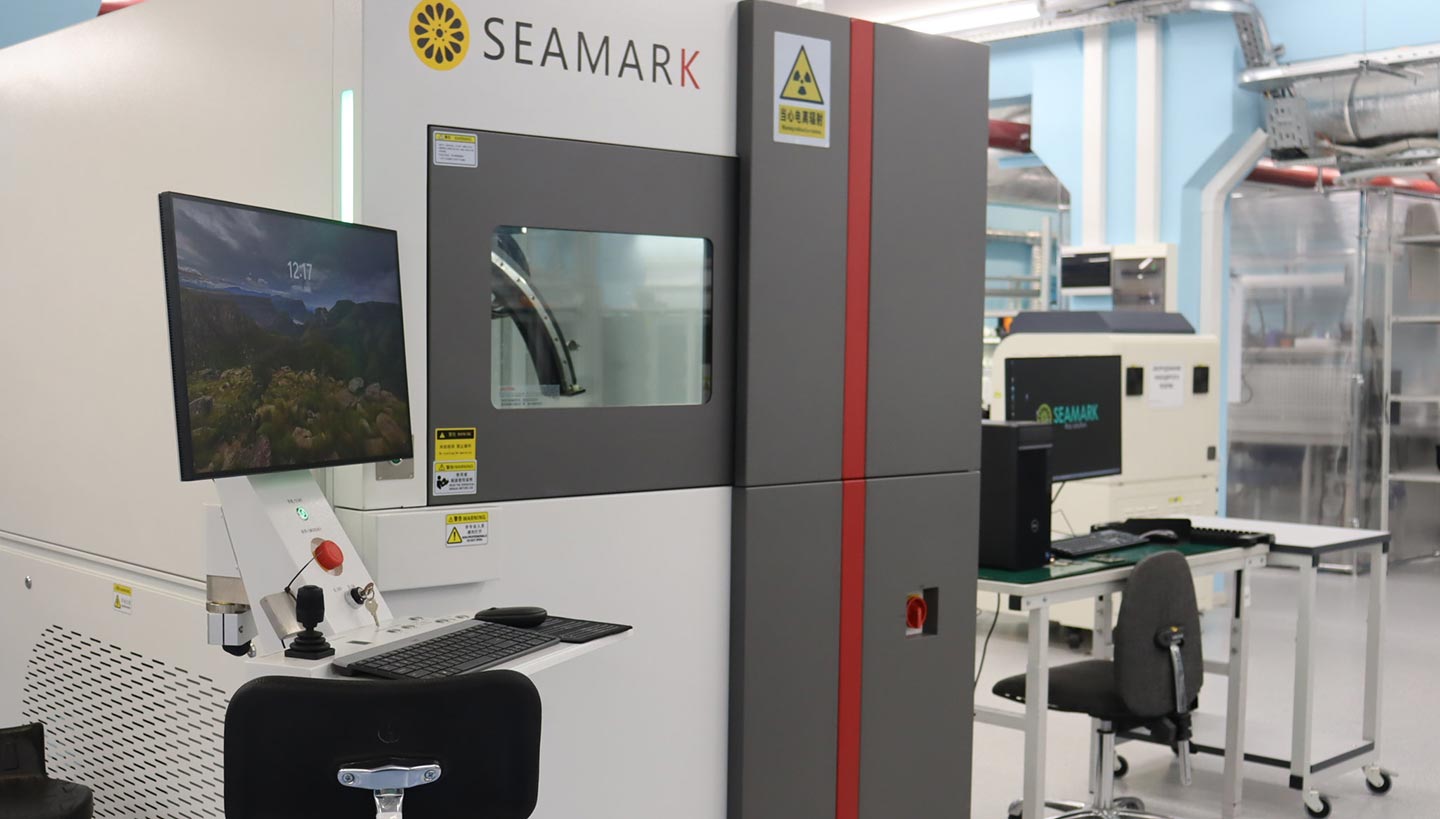
SEAMARK XCT 8500
Автономная рентгеновская инспекционная система для комплексного 2D/3D-контроля и неразрушающего анализа. Оснащена микрофокусной трубкой, плоскопанельным детектором и системой вращения объекта на 360°. Установка поддерживает плоскостную и конусно-лучевую компьютерную томографию, 2D-инспекцию пустот и 3D-реконструкцию с измерениями. Применяется для контроля пайки BGA-компонентов, интегральных схем, силовых модулей IGBT, изделий MEMS/MOEMS, разъёмов и других объектов.
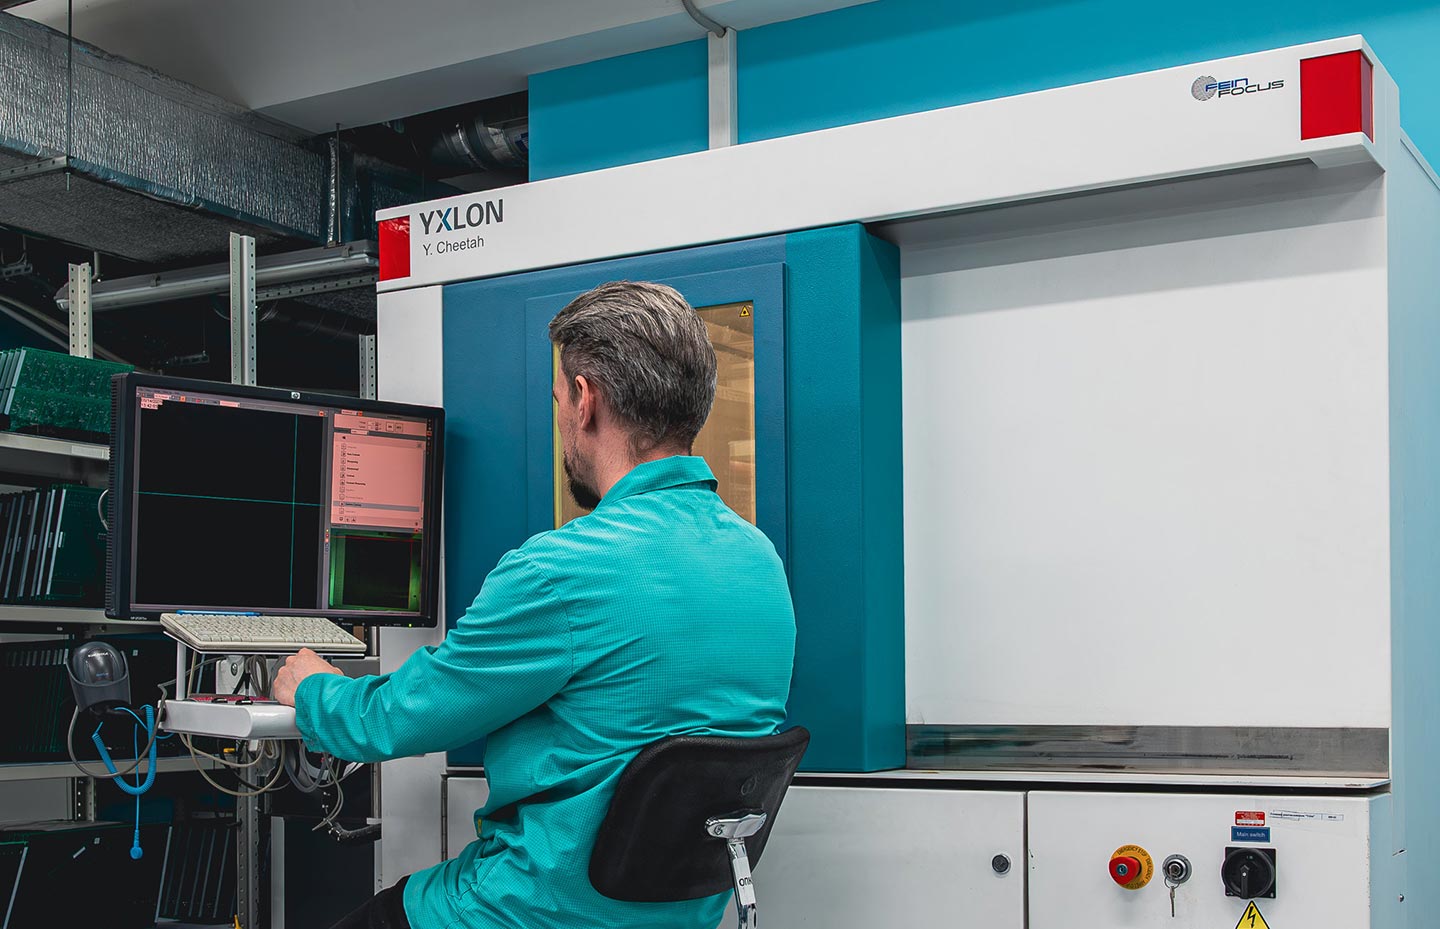
YXLON Y.CHEETAH CT
Система с цифровым детектором. Максимальное геометрическое увеличение — 1700x, напряжение трубки — 160 кВ, мощность трубки — 64 Вт, разрешающая способность — 500 нм. Оснащена функцией томографии, модулями анализа монтажа BGA и оценки пустот, возможностью просмотра объекта под разными углами.
SEAMARK 6600
Рентгеновская установка с функцией наклона детектора. Даёт возможность проводить инспекцию платы под разными углами со всех сторон и выполняет анализ объекта.
PHOENIX PCBA|ANALYZER 160 kV
Установка с нанофокусной трубкой с разрешением 0,2 мкм. Применяется для неразрушающей диагностики и локализации дефектов полупроводниковых приборов, печатных плат и паяных соединений.

Рентген-контроль как часть контрактного производства
В А-КОНТРАКТ рентгеновский контроль встроен в процесс изготовления электронных блоков и выполняется на собственных производственных площадках. Такой подход обеспечивает согласованность и прослеживаемость всех технологических операций. При этом рентген сочетается с другими видами контроля: автоматической оптической инспекцией (АОИ), внутрисхемным тестированием, функциональным контролем, что повышает надёжность выпускаемых печатных узлов.
Рентгеновское исследование сопровождает изделие на каждом этапе сборки:
- Инспекция входящих комплектующих (печатных плат и электронных компонентов) перед монтажом;
- Проверка паяных соединений после пайки;
- Контроль собранных электронных блоков перед отгрузкой Заказчику.
Проверка на каждом этапе позволяет обнаружить и устранить отклонение до того, как оно перейдёт в следующую операцию.
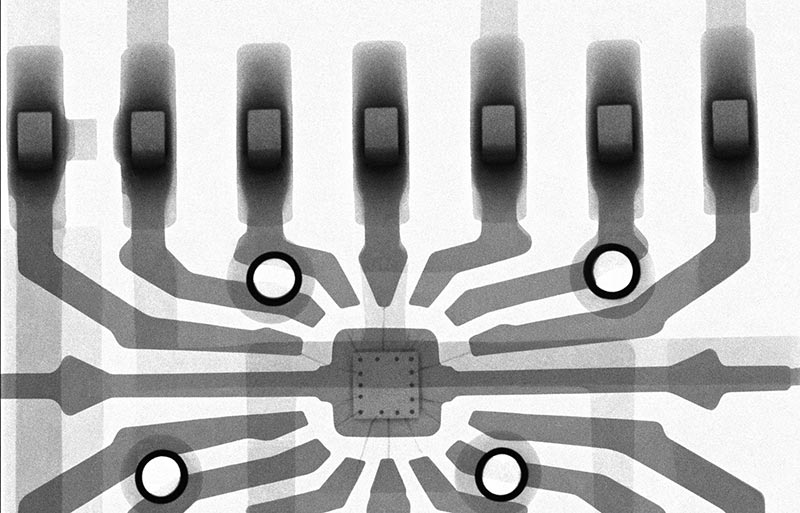
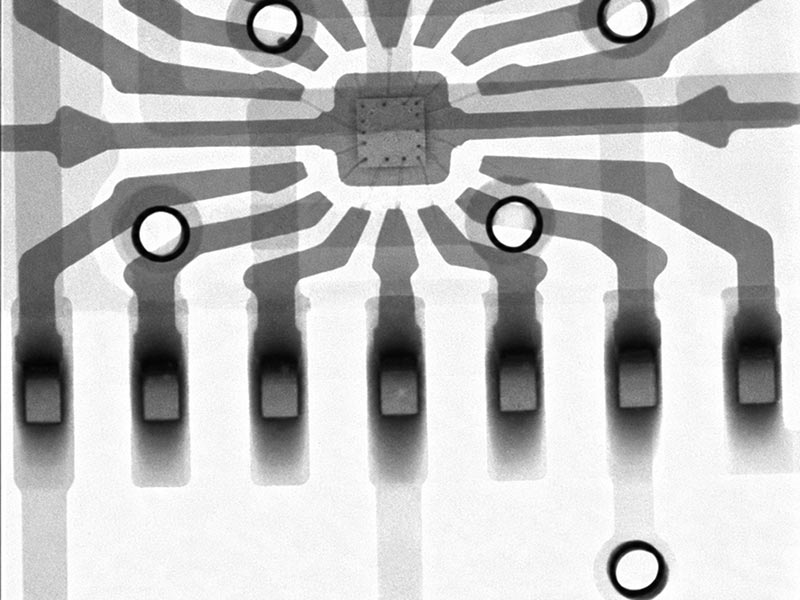
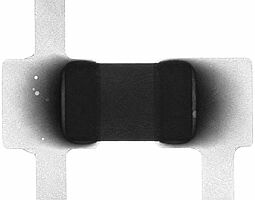
Пример изображений, полученных при инспекции электронных блоков, смонтированных по бессвинцовой технологии в 13-зонной конвейерной печи конвекционного оплавления REHM. Исследование выполнено на установке YXLON Y.CHEETAH CT.
Микросхема. Можно увидеть внутреннюю структуру — кристаллодержатель, контур кристалла (клеевой шов), нити разварки.
Керамический конденсатор. Можно проконтролировать качество паяного соединения.
Рентген-контроль как самостоятельная услуга для проверки монтажа BGA
Мы также выполняем рентген-контроль готовых электронных блоков Заказчика.
Этапы выполнения работ
- Получение запроса с указанием вида и количества изделий. Расчёт стоимости и сроков.
- Приёмка образцов на заводе.
- Выполнение исследования.
- Отгрузка образцов и предоставление протокола исследования.
Результат
Заказчик получает протокол с развёрнутым описанием выявленных дефектов и их изображениями. Если дефектов не обнаружено, в протокол включаются выдержки из IPC-стандартов, подтверждающие, что данное состояние электронного блока является нормой.
Факторы, влияющие на сроки и стоимость
- размер и количество изделий;
- плотность монтажа;
- необходимость двумерного снимка или трёхмерной томографии;
- сложность анализа.
Почему Заказчики выбирают А-КОНТРАКТ
- Опыт производства сложных высоконадёжных изделий;
- Более 25 лет на рынке электроники;
- Четыре производственные площадки в России;
- 350+ специалистов, собственный штат инженеров и технологов;
- Полный цикл: изготовление печатных плат, монтаж, контроль и испытания;
- Рентген-контроль доступен как в рамках контрактного производства, так и в виде отдельной услуги (для электронных сборок с BGA);
- Специалисты, работающие на установках рентгеновского контроля, проходят профильную подготовку.
FAQ (Частые вопросы)
-
По каким стандартам проводится контроль?
Контроль выполняется согласно IPC-A-610 для печатных узлов и IPC-A-600 для печатных плат.
Номер в картотеке: .437 Ссылка на этот ответ -
Можно ли заказать рентген-контроль без заказа монтажа?
Да, мы выполняем рентген-контроль электронных блоков с BGA как в рамках контрактного производства, так и в виде отдельного заказа.
Номер в картотеке: .438 Ссылка на этот ответ -
Сколько времени занимает рентгеновский контроль?
Срок зависит от объёма и сложности задачи.
Номер в картотеке: .439 Ссылка на этот ответ -
Можно ли проверить компоненты до монтажа?
Да, рентгеновский контроль применяется для входной инспекции компонентов. Выявляются отсутствие кристалла, нарушение разварки, пересортица. Услуга доступна в рамках контрактного производства.
Номер в картотеке: .440 Ссылка на этот ответ -
Чем 2D-рентген отличается от 3D-томографии?
Двумерный снимок даёт плоское изображение объекта. Томография формирует трёхмерное цифровое изображение и позволяет выполнять послойный анализ внутренней структуры. Для многослойных плат с компонентами внутри и сложных сборок применяется томография.
Номер в картотеке: .441 Ссылка на этот ответ