

Монтаж разъёмов методом запрессовки PRESS FIT
На производственной базе А-КОНТРАКТ выполняется монтаж разъёмов методом запрессовки Press Fit. Это непаяное соединение, которое получают путём запрессовки специально спрофилированного контакта в сквозное металлизированное отверстие печатной платы. Соединение образуется за счёт холодной деформации фрагментов сопрягаемых элементов и является неразъёмным.
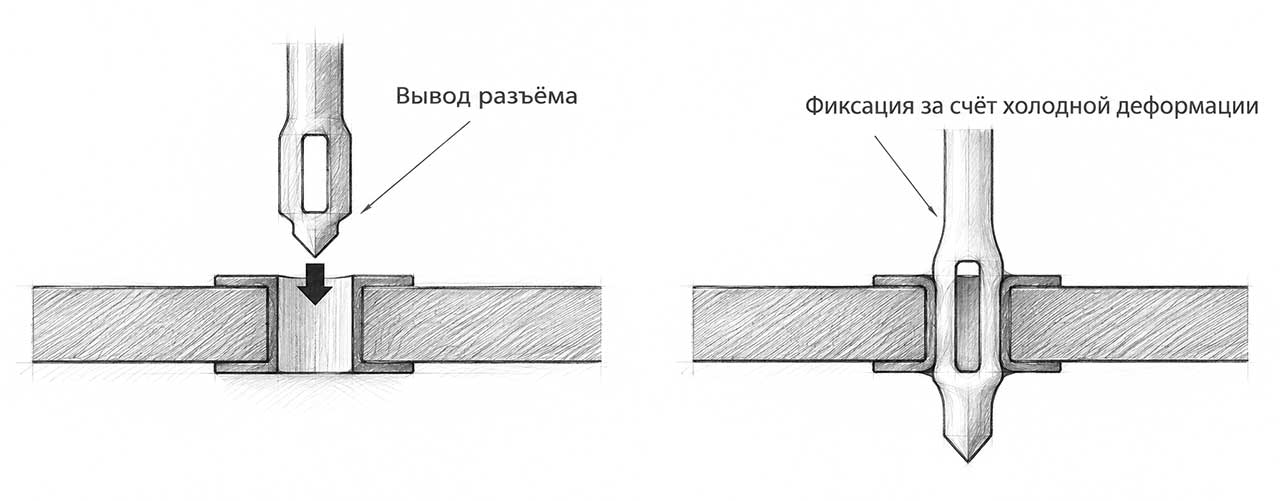
Press Fit обеспечивает высокую надёжность контакта, механическую прочность и стабильность электрических характеристик соединения. Технология востребована в тех отраслях, где предъявляются повышенные требования к виброустойчивости и долговечности электронных устройств:
- приборостроение;
- авиакосмическая отрасль;
- железнодорожная автоматика;
- промышленная электроника.
Какие проблемы решает технология Press Fit?
Применение технологии Press Fit необходимо тогда, когда традиционная пайка в отверстия не даёт стабильного качества и несёт потенциальные риски для изделия: дефекты пайки, отказы оборудования и экономическую неэффективность.
Дефекты пайки массивных многослойных плат
При монтаже кросс-плат (многослойных печатных плат с большим количеством слоёв и массивными полигонами земли и питания) формируются мощные теплоотводы. Они препятствуют качественному прогреву отверстия, вследствие чего может образоваться «холодная пайка» или возникают сложности с обеспечением необходимого протекания припоя в отверстии. В результате — нестабильность контакта и брак. Press Fit полностью исключает эту проблему, так как нагрев не требуется, и качество соединения не зависит от тепловых характеристик платы.
Отказы оборудования в полевых условиях
Вибрационные нагрузки и термоциклирование со временем разрушают паяные соединения. Это критично для авионики, бортовой аппаратуры спутников, железнодорожных систем и промышленных контроллеров, работающих в жёстких условиях. Запрессованное соединение обладает высокой виброустойчивостью и сохраняет целостность в течение всего срока эксплуатации электронного блока.
Высокая себестоимость изделия и длительный цикл сборки
Пайка требует применения припойных паст, флюсов, отмывочных жидкостей и дополнительного термического воздействия. Это увеличивает сроки производства и расходы на материалы. Монтаж методом Press Fit выполняется быстрее, без расходных материалов и дополнительных процессов очистки.
Преимущества монтажа разъёмов по технологии Press Fit
Механическая прочность | Механическая прочность соединения, достигаемая за счёт холодной деформации контакта, превосходит прочность паяного соединения |
Виброустойчивость | Соединение выдерживает вибрации и перепады температур и сохраняет электрическую целостность в жёстких условиях эксплуатации. |
Отсутствие нагрева | Соединение выполняется без нагрева. Это исключает термоудар по плате и компонентам и устраняет риски деформации текстолита. |
Герметичность контакта | Газонепроницаемое соединение обеспечивает коррозионную стойкость и предотвращает деградацию контакта во влажной и агрессивной среде. |
Экономическая эффективность | Не требуются припой, флюс, отмывочные жидкости. Снижается стоимость расходных материалов на единицу продукции. |
Высокая скорость монтажа | Запрессовка выполняется быстрее, чем пайка в печи или волной припоя. Это сокращает производственный цикл серийных изделий. |
Экологичность | Отсутствие флюсов и припоев снижает экологическую нагрузку. |
Высокая надёжность соединений | Стабильность электрических параметров и механической прочности подтверждена многолетней практикой применения в печатных узлах с повышенными требованиями к надёжности. |
Запрессовка — инженерное решение, которое обеспечивает стабильное качество и высокую скорость монтажа разъёмов.
Чек-лист
Отметьте утверждения, которые относятся к вашему проекту.
Тепловые признаки
Механические признаки
Производственно-экономические признаки
Скачать чек-лист для технологии
Запросить консультацию
Пришлите файлы платы и спецификацию компонентов на наш электронный адрес info@acont.ru. Мы проведём анализ вашего проекта, сообщим о возможности применения технологии Press Fit и, при необходимости, дадим рекомендации по доработке конструкторской документации.
Опыт и технические возможности А-КОНТРАКТ
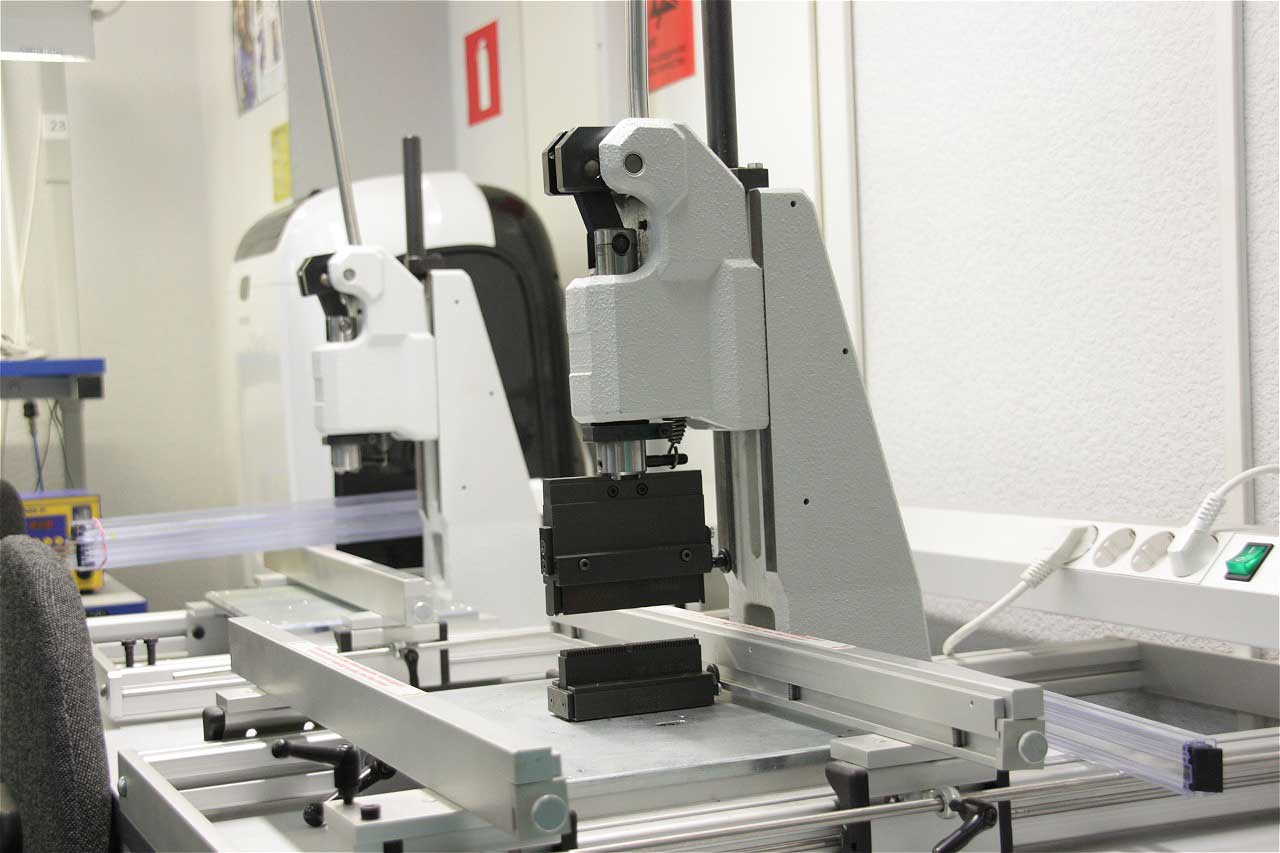
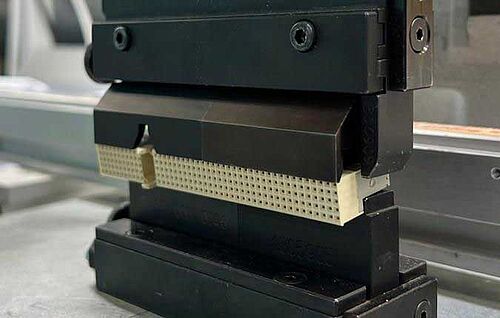
Запрессовка разъёмов по технологии Press Fit на заводе А-КОНТРАКТ выполняется на ручном прессе Harting с настраиваемым контролем перемещения. Такой подход исключает влияние человеческого фактора: оператор не может недожать или передавить контакт. Каждый цикл запрессовки фиксируется в документации по заказу.
Мы производим запрессовку как импортных разъёмов Harting, Amphenol, так и отечественных СП388, СП351 и других серий.
Инженеры А-КОНТРАКТ разрабатывают и изготавливают необходимую оснастку — пуансоны и матрицы для каждого типа разъёма.
Применение Press Fit на нашей производственной площадке:
- более 100 проектов по запрессовке разъёмов выполнено за 3 года;
- максимальная толщина обрабатываемой платы — любая;
- количество слоёв в плате — до 40;
- разработано и изготовлено более 50 единиц оснастки.
Этот опыт позволяет нам принимать в работу сложные заказы с нестандартными требованиями к геометрии плат, типам разъёмов и условиям монтажа.
Как строится работа по проекту
Шаг 1. Анализ конструкторской документации
Вы передаёте файлы печатной платы и спецификацию разъёмов. Технологи А-КОНТРАКТ проводят оценку применимости метода Press Fit к вашему проекту.
Шаг 2. Рекомендации по доработке
Мы даём заключение, подходит ли плата под запрессовку или требуется корректировка допусков и свободных зон под оснастку. При необходимости предоставляем рекомендации по изменению конструкторской документации.
Шаг 3. Изготовление оснастки и тестовый образец
Проектируем и изготавливаем пуансон и матрицу под конкретный тип разъёма. Проводим тестовую запрессовку на образце.
Шаг 4. Серийный монтаж
Запускаем партию в производство с контролем усилия по каждому контакту.
Требования к проектированию печатных плат под запрессовку Press Fit
При разработке печатных плат под запрессовку разъёмов необходимо учитывать требования к конечному диаметру металлизированного отверстия. Следует соблюдать рекомендуемые допуски на всю структуру отверстия: диаметр после сверления, толщину медного и финишного покрытия — то есть всех размеров, определяющих конечный диаметр. После сверления размер отверстия под запрессовку должен соответствовать рекомендациям производителя. Диаметр сверления имеет решающее значение для усилия запрессовки и демонтажа контактных штырей.
Также необходимо учитывать, что вокруг выводов разъёма требуется область, свободная от других компонентов, — она необходима для размещения оснастки.
Если ваша плата проектируется с нуля, инженеры А-КОНТРАКТ помогут заложить правильные параметры на этапе КД. Если плата уже спроектирована под пайку — проведём анализ и дадим заключение о возможности перехода на Press Fit.
Рекомендации по проектированию печатных плат под автоматизированный монтаж
CAD-данные для автоматического монтажа печатных плат. Требования и инструкции по выгрузке
Часто задаваемые вопросы
-
Что такое Press Fit простыми словами?
Это метод установки разъёмов в плату без пайки, за счёт силы трения. Контакт впрессовывается в металлизированное отверстие, создавая газонепроницаемое соединение с высокой механической прочностью.
Номер в картотеке: .417 Ссылка на этот ответ -
Какой допуск на отверстия под Press Fit необходимо обеспечить?
Важно конечный диаметр металлизированного отверстия. Точные допуски рассчитываются под конкретный тип разъёма с учётом диаметра сверления, толщины медного покрытия и финишного покрытия. Ориентировочный допуск — единицы микрон, он уточняется на этапе подготовки производства.
Номер в картотеке: .418 Ссылка на этот ответ -
Какие разъёмы можно запрессовывать?
Мы работаем с импортными разъёмами Harting, Amphenol и другими, а также с отечественными СП388, СП351 и аналогичными. Для каждого типа разъёма изготавливается индивидуальная оснастка.
Номер в картотеке: .419 Ссылка на этот ответ -
Можно ли перевести существующую плату с пайки на Press Fit?
Во многих случаях — да. Необходимо прислать файлы платы для анализа. Наши технологи оценят соответствие допусков и зон вокруг выводов требованиям запрессовки.
Номер в картотеке: .420 Ссылка на этот ответ -
Сколько времени занимает изготовление оснастки?
Срок зависит от сложности разъёма и количества контактов. В среднем проектирование и изготовление пуансона и матрицы занимает до 10-14 рабочих дней.
Номер в картотеке: .421 Ссылка на этот ответ
Рассчитаем ваш проект
Пришлите файлы печатной платы и информацию о модели разъёма на наш электронный адрес info@acont.ru или через он-лайн форму. Мы выполним анализ проекта и сообщим:
- возможна ли запрессовка Press Fit для вашей конструкции;
- какие допуски потребуется скорректировать, если плата проектировалась под пайку;
- ориентировочные сроки и стоимость изготовления оснастки.