

От прототипа к серии — без брака !
Переход от мелкосерийного выпуска к промышленным партиям всегда выявляет конструктивные недостатки изделия, которые ранее считались некритичными. Ошибки в конструкторской документации (КД), легко исправляемые вручную на этапе прототипирования, при масштабировании оборачиваются прямыми финансовыми потерями и срывом сроков. Этот тезис, хорошо известный каждому инженеру, лёг в основу подхода к технологической подготовке печатных узлов к производству в А-КОНТРАКТ.
Более чем 20-летняя практика компании показывает устойчивую закономерность: лишь единичные комплекты КД проходят DFM-анализ без замечаний. В большинстве случаев документация требует корректировок, от глубины которых напрямую зависит повторяемость. В серийном производстве даже незначительное отклонение, умноженное на тираж, превращается в прямые финансовые потери, так как один дефект паяного соединения на плате — это локальная проблема, а тысяча — уже системный сбой. Вот почему DFM-анализ для хорошего производителя — это не просто формальная проверка, а сквозной процесс, сопровождающий изделие от первого чертежа до финальных испытаний.
Принцип «не навреди» как основа редизайна
Стремление к совершенству проекта естественно для разработчика, однако в серийном производстве оно должно быть строго дозированным. Ключевой принцип, заимствованный из медицинской этики — «не навреди», — требует от инженера-технолога поиска золотой середины, когда максимальный экономический эффект от улучшений достигается без неоправданных затрат. В такой ситуации критически важной задачей становится определение допустимой глубины редизайна. Опытному конструктору зачастую проще разработать устройство с чистого листа, чем вносить изменения в уже существующее. Однако в большинстве случаев это не является оптимальным подходом. DFM-анализ как раз и служит тем инструментом, который позволяет объективно, на основе накопленной базы производственных метаданных (включая историю проблем при применении конкретных типов компонентов), ограничить доработку КД рамками разумной достаточности.
Важное значение здесь имеет накопленный практический опыт контрактного производителя. Когда производственная площадка располагает собственной базой для всех этапов — от проектирования плат до испытаний электронных сборок, — решение о допустимой глубине вмешательства в КД принимается не умозрительно, а с опорой на многолетнюю статистику реальных изделий.
Такой подход дал возможность А-КОНТРАКТ внедрить важные изменения в технологические процессы: заказы были разбиты на множество этапов, под каждый из которых сформировали штат технологов-специалистов. Их задачей стала оптимизация операций при помощи разработки требуемых для конкретного проекта инструментов и приспособлений (например, применение групповых заготовок). Это позволило сэкономить на каждом переходе несколько секунд производственного времени, а в масштабе серии секунды складывались в часы и дни, напрямую влияя на итоговую себестоимость продукта. Однако ключевое требование к любым улучшениям — не только сокращение сроков, но и гарантированное обеспечение выхода годных изделий в партии на уровне 99+%.
Таким образом, DFM-анализ превратился из технической процедуры в системный механизм управления стоимостью и качеством продукта, охватывающим все этапы производства.

Важно отметить, что стратегия изменений определяется областью применения изделия и методами его производства. Исполнителем, который выполнит доработку КД, может выступить как сам заказчик, так и привлечённый подрядчик.
Клиенты А-КОНТРАКТ всё чаще передают эту функцию производителю. В такой ситуации главным критерием доработки КД становится повышение технологичности электронного блока, которая достигается за счёт увеличения доли компонентов, монтируемых автоматическим способом на SMT-линиях и в установках селективной пайки. Это повышает производительность и одновременно снижает влияние человеческого фактора, который является источником нестабильности в серийном производстве.
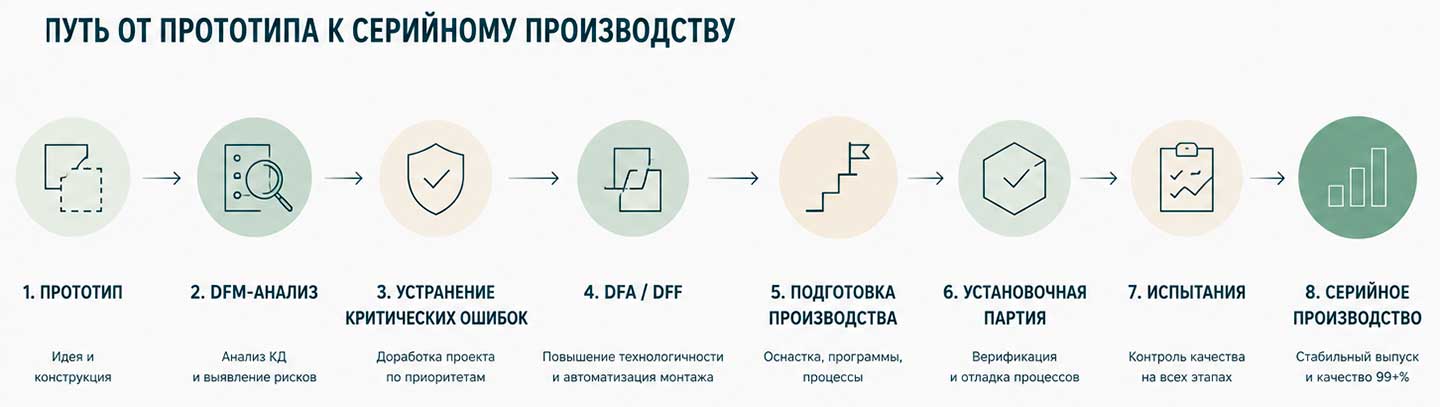
И здесь DFM-анализ трансформируется из инструмента контроля в инструмент планирования: он не только выявляет текущие несоответствия, но и формирует последовательность перехода от прототипа к серии. DFM/DFA помогает определить очерёдность и приоритетность доработок КД: сначала устраняются критические несоответствия, исключающие автоматическую сборку и возможный брак монтажа, затем — те, что влияют на повторяемость, и наконец — оптимизационные изменения, сокращающие трудоёмкость без вмешательства в схемотехнику. В результате заказчик получает не просто перечень замечаний к документации, а поэтапный план движения к технологичному, готовому к масштабированию изделию.
Не просто входной контроль, а прогнозирование рисков
Началом работы с любым проектом служит проверка КД. В А-КОНТРАКТ этот этап реализован в формате базового DFM-анализа. В отличие от формального нормоконтроля, ограничивающегося проверкой соответствия стандартам оформления, специалисты компании проводят более детальную оценку, включающую:
- содержательную сверку посадочных мест SMD-компонентов с фактическими корпусами, указанными в спецификации
- анализ габаритных ограничений
- проверку отступов от выводных элементов для селективной пайки
- проверку соответствия монтажных отверстий
- проверку наличия термобарьеров
-
анализ соответствия посадочных мест (футпринтов) реальным корпусам компонентов, включая проверку выбранного типоразмера контактных площадок.
В даташите производитель, как правило, приводит один рекомендованный размер футпринта с допусками и указанием типа корпуса (например, 784, FCBGA) со ссылкой на стандарт IPC-7351B — общемировое руководство по проектированию посадочных мест для поверхностного монтажа. В нём приведена номенклатура всех футпринтов с рекомендациями на три уровня плотности монтажа (Density Levels) — как для самого посадочного места, так и для габаритов вскрытия маски и размеров апертуры трафарета под пасту. В современных САПР (Altium Designer, Cadence OrCAD X / Allegro, KiCad и др.) выбор плотности монтажа обычно заложен в генераторе посадочного места (IPC Compliant Footprint Wizards), который после настройки и выдаёт футпринт определённого размера. Мы же при анализе DFM стараемся подобрать оптимальный футпринт как компромисс между толщиной трафарета (80, 100, 127 или 150 мкм — в зависимости от минимального типоразмера компонентов на плате), размером открытия апертуры и размером самой площадки: при недостатке пасты ухудшается смачивание, при избытке появляются «надгробные камни». Разработчики не всегда могут корректно выбрать эти параметры, тогда как накопленный банк производственных данных А-КОНТРАКТ и настройка констант в программе DFM VayoPro-DFM Expert позволяют определить оптимальную геометрию футпринта и исключить дефекты монтажа.
Глубина проверки напрямую зависит от задачи и определяется серийностью и сложностью изделия. Планируется ли корпусирование, влагозащита лаком, насколько жёсткие допуски заданы на геометрию печатного узла, потребуется ли смешанный монтаж в нескольких температурных зонах, — все эти и многие другие критерии принимаются во внимание уже на старте DFM-анализа, формируя индивидуальный алгоритм оценки каждого электронного блока.
Накопленный массив данных по предыдущим проектам позволяет инженерам А-КОНТРАКТ на данном этапе не просто выявлять несоответствия, а предсказывать потенциальные проблемы в будущем: например, как выбранное покрытие платы поведёт себя при монтаже или какой процент ложных срабатываний даст автоматическая оптическая инспекция при заданной плотности монтажа. DFM-анализ, таким образом, выполняет не только диагностическую, но и прогностическую функцию.
Цифровизация как условие качественного анализа
Многолетнее следование стандартам IPC и МЭК привело специалистов А-КОНТРАКТ к выводу о необходимости максимальной цифровизации исходных данных. Практика показывает: качественный DFM-анализ возможен только при получении полного и структурированного набора файлов, который далеко не всегда ограничивается базовым комплектом документации. Чем больше информации поступает на вход, тем точнее прогноз и тем меньше сюрпризов возникает на этапе монтажа. Технические специалисты А-КОНТРАКТ запрашивают следующий перечень:
- файл проекта в исходной САПР;
- гербер-файлы;
- заполненный бланк заказа (с указанием размеров, покрытий, требований к дифференциальным парам и пр.);
- сборочный чертёж;
- монтажную схему с однозначной интерпретацией полярности, маркировки и зон нанесения лака;
- спецификацию, содержащую не только парт-номера, но и типы корпусов с указанием всех позиционных обозначений (расхождение количества компонентов и посадочных мест в спецификации встречается гораздо чаще, чем принято считать).
Если заказчик предпочитает не передавать производителю исходный файл проекта из соображений конфиденциальности — несмотря на подписание NDA, — альтернативным решением становится использование формата ODB++ (подробнее об этом формате читайте на нашем сайте).
В любом случае, следует иметь ввиду, что чем более полный пакет документов получит производитель, тем тщательнее будет DFM-анализ. В противном случае часть потенциальных проблем может остаться невыявленной до начала монтажа, что приведёт к дополнительным сложностям в процессе сборки и даже к невозможности обеспечить качественный монтаж.
Таким образом, цифровизация исходных данных — ключевое условие эффективного DFM-анализа. Без неё сложно выстроить сквозной процесс контроля и реализовать следующий, практический этап подготовки изделия к серийному запуску.
От DFF к DFA: практическое устранение возможных проблем
Подготовка проекта к серийному запуску разделяется на два взаимосвязанных, но методологически разных направления: проектирование под изготовление печатной платы (DFF) и проектирование под монтаж электронного блока (DFA). А-КОНТРАКТ как контрактный производитель полного цикла ведёт оба процесса параллельно, что исключает ситуацию, когда идеально изготовленная плата оказывается непригодной для автоматической сборки.
Ниже рассмотрены технологии, применение которых должно закладываться ещё на этапе проектирования. Однако их эффективность напрямую зависит от того, насколько корректно КД адаптирована под требования серийного производства. В этой связи важно подчеркнуть, что инженеры А-КОНТРАКТ при проведении DFM-анализа руководствуются международными стандартами IPC. Именно соответствие этим стандартам, а не особенности конкретного парка оборудования, определяет рекомендации по доработке КД. Такой подход гарантирует объективность и универсальность предлагаемых корректировок. Изделие, подготовленное с учётом требований IPC, будет технологичным на любой производственной площадке, работающей по мировым стандартам.
Минимизация человеческого фактора
Как уже было упомянуто выше, основная цель DFA — минимизировать человеческий фактор в сборочных процессах. Для этого рассматривается возможность перевода платы с ручного монтажа на автоматизированный. Компоненты DIP/THT, монтируемые в отверстия, заменяются на SMD. Специалисты А-КОНТРАКТ подбирают аналоги для комплектующих и предлагают варианты доработки проекта под новую комплектацию.
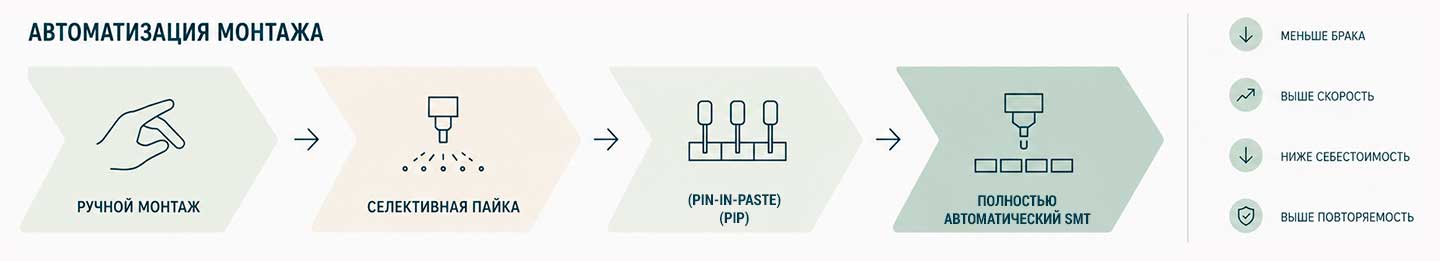
В идеале, следует достичь соотношения SMD/DIP на уровне 95–98% к 5–2% на плате, где установка компонентов в отверстия выполняется либо по технологии Pin-in-Paste (PIP), либо селективной пайкой (будет подробнее рассмотрено ниже). Этапность диктуется логикой, проверенной на реальных проектах: сначала перевод монтажа с ручного на селективный, затем — на конвейерный автоматический. Такой подход, реализованный на заводе А-КОНТРАКТ, позволяет заказчику наращивать серийность, не закладывая избыточный бюджет на старте.
Если полная замена на SMD невозможна, рассматривается применение технологии Pin-in-Paste.
Технология Pin-in-Paste (PIP)
PIP-монтаж — технологически сложная процедура, требующая специального оборудования и квалификации оператора, но одновременно это и инструмент снижения стоимости серийного выпуска. Освоение технологии PIP позволяет А-КОНТРАКТ выполнять монтаж выводных компонентов в одном цикле с SMD, что даёт заказчикам реальную экономию финансовых ресурсов и сокращает сроки производства (подробнее о технологии PIP-монтажа в А-КОНТРАКТ читайте на сайте компании).
Однако PIP-монтаж предъявляет жёсткие требования к проектированию — и именно для этого необходим DFM-анализ на раннем этапе.
Успешное применение технологии PIP на многих проектах позволило инженерам А-КОНТРАКТ определить набор правил, которые необходимо учитывать при подготовке КД. Ключевое из них — правильный выбор комплектации. THT-компоненты должны выдерживать температурный профиль оплавления (как правило, 265 ℃) и поставляться в упаковке (обычно в ленте), пригодной для автоматических установщиков. Кроме того, размещать такие компоненты следует по краям платы, чтобы сделать возможным использование двухуровневого трафарета для увеличения объёма паяльной пасты в отверстии. Без соблюдения этих условий PIP-монтаж не даст ожидаемого результата.
DFM-анализ помогает обнаружить и устранить несоответствия описанным выше требованиям и гарантировать качество и надёжность монтажа.
Селективная пайка и конструктивные ограничения
Если PIP неприменим, вариантом выбора становится селективная пайка. Эта технология также используется как замена ручного метода при монтаже многорядных разъёмов и разъёмов силовых цепей, поскольку позволяет достичь заполнения переходного отверстия припоем на уровне не менее 75%, что необходимо для обеспечения надёжности электрического соединения. Оснащение завода А-КОНТРАКТ позволяет эффективно решать эти задачи, однако здесь в силу вступают строгие конструктивные ограничения, которые следует учитывать на этапе проектирования. SMD-компоненты, расположенные рядом с выводными, должны быть удалены от зоны пайки не менее чем на 3 мм. Игнорирование этого требования приводит к тому, что в процессе пайки уже установленные ЭК могут повреждаться из-за перегрева. Чтобы этого избежать производитель вынужден прибегать к дополнительным мерам обеспечения защиты поверхностно-монтируемых компонентов, включая изготовление сложной технологической оснастки, что увеличивает стоимость и сроки реализации проекта. DFM-анализ на стадии подготовки КД к производству позволяет выявить эти риски до запуска платы в монтаж и внести соответствующие изменения в топологию.
Гибко-жёсткие платы как альтернатива разъёмам
Отдельного внимания заслуживают многосборочные конструкции, где несколько блоков стыкуются через разъёмы, жгуты. Любой соединитель — это потенциальная точка отказа и дополнительная операция ручной сборки. Ранее применение гибко-жёстких печатных плат (ГЖПП) сдерживалось высокой стоимостью, однако сегодня это решение экономически оправдано не только для крупных, но и для средних серий. Накопленные на заводе А-КОНТРАКТ данные о надёжности таких узлов подтверждают эффективность отказа от разъёмов в пользу монолитной структуры платы.
DFM-анализ играет здесь решающую роль, так как переход на ГЖПП предполагает принципиально иной подход к проектированию стека слоёв и к трассировке. Чем раньше производитель включится в обсуждение этих решений, тем меньше итераций потребуется проекту.
Миниатюризация и многоступенчатый контроль качества
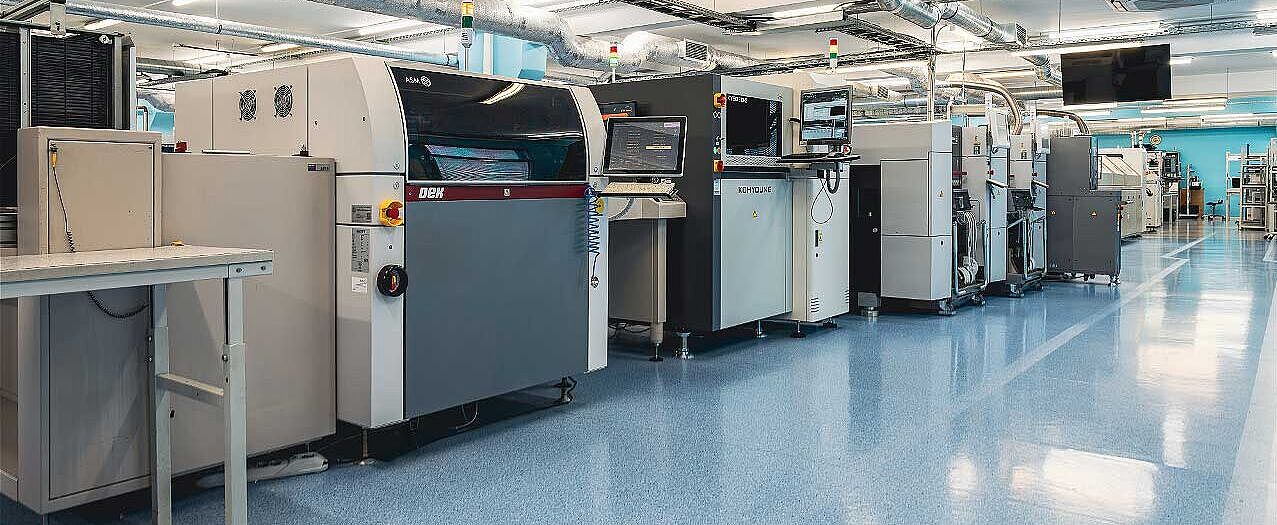
Тенденция к миниатюризации, ставшая стандартом в ответственном приборостроении, требует применения мелких пассивных корпусов — от 0402 до 0201 и 01005, — а также активных компонентов с малым шагом выводов (BGA, QFN). Производственные мощности А-КОНТРАКТ позволяют выполнять такой монтаж с применением 3D-рентгеновского контроля, что важно для устройств авионики и энергетического сектора, электроники для космических аппаратов.
При работе с проектами из этих отраслей в А-КОНТРАКТ используется многоступенчатая система контроля качества, включающая помимо рентгена, автоматическую оптическую инспекцию, внутрисхемный и функциональный контроль на собственных стендах. Также проводятся климатические и механические испытания, если это предусмотрено нормативами.
DFM-анализ на этапе разработки изделия, в свою очередь, закладывает саму возможность такого контроля — размещение тестовых точек, доступ для рентгеновского просвечивания, совместимость с оснасткой.
Цифровое моделирование как продолжение DFM-логики
Ещё одна тенденция, подтверждённая производственной практикой, — смещение акцента с натурных испытаний прототипов на цифровое моделирование. Это направление является логическим продолжением DFM-подхода: если производственные риски можно предусмотреть на этапе анализа КД, то и часть испытательных процедур целесообразно перенести в виртуальную среду. По сути, цифровое моделирование выступает здесь как DFM-анализ более высокого уровня — оно проверяет не только технологичность монтажа, но и саму работоспособность спроектированной схемы в заданных условиях эксплуатации.
Используя встроенные библиотеки компонентов, инженер может проанализировать соответствие проектным параметрам, оценить тепловые и электромагнитные характеристики и получить рекомендации по оптимизации топологии до того, как будет изготовлен первый физический образец. Таким образом, цифровое моделирование становится не просто дополнением, а логическим продолжением DFM-подхода, перенося часть испытаний в виртуальную среду.
Кроме того, опыт А-КОНТРАКТ в адаптации проектов заказчиков показывает, что современные САПР позволяют ещё в процессе разработки заложить в топологию платы элементы для последующей реализации внутрисхемного контроля, периферийного сканирования, функционального тестирования, в том числе при термо- и вибро- воздействии, с максимальным покрытием электрических цепей и электронных компонентов. «В железе» остаются лишь проверки на стойкость к внешним факторам и механические испытания. Производственная база компании позволяет проводить такие испытания в одном цикле с изготовлением, не передавая изделие сторонним лабораториям, что существенно сокращает путь до приёмо-сдаточных испытаний, исключая длительный этап отладки совместимости протоколов и так называемых «детских болезней» изделия.
Таким образом, связка DFM плюс цифровое моделирование позволяет проконтролировать все аспекты, влияющие на качество изделия. DFM отсеивает производственные риски, моделирование — риски функциональные, и оба работают на опережение, до изготовления физического образца.
Однако и самый глубокий DFM-анализ, и самое точное цифровое моделирование не отменяют необходимости изготовления установочной партии. Только на реальном производстве можно окончательно верифицировать все внесённые изменения: уточнить геометрию трафаретов, скорректировать управляющие программы и проверить работу оснастки. Человеческий фактор остаётся частью процесса, и ошибки могут случаться, но их цена несопоставима с теми рисками, которые остались бы в проекте без предварительного DFM-анализа и моделирования. Исправление неточности в КД на этапе НИОКР обходится в разы дешевле, чем доработка тысяч плат в серии.
Развитие рынка и трансформация роли контрактного производителя
В России отрасль контрактного производства, подобная моделям Jabil или Foxconn, ещё не сформировалась окончательно. По-настоящему крупные серии только начинают возвращаться из КНР, чему способствуют регуляторные инициативы Минпромторга. Дефицит квалифицированных инженеров-разработчиков у заказчиков приводит к тому, что в производство зачастую попадают проекты, прошедшие лишь проверку схемотехники, но имеющие множество конструктивных ошибок. В этих условиях DFM-анализ перестаёт быть просто услугой, сопровождающей изготовление изделия, а становится самостоятельной компетенцией, замыкающей на себе и редизайн, и подготовку оснастки, и выстраивание стратегии испытаний.
Производственная площадка, располагающая оборудованием для полного цикла, берёт на себя функции R&D-центра. Речь идёт не только о редизайне КД, но и об изготовлении технологической оснастки, создании стендов функционального тестирования и внутрисхемных адаптеров. Стержнем всех этих производственных процессов становится DFM.
Именно такой подход определяет сегодня работу А-КОНТРАКТ с отраслями, где востребованы надёжность, долговечность и безопасность: прежде всего это авиация, космос, телекоммуникации, нефтегазовый сектор и энергетика. Изменение рынка неизбежно трансформирует и внутреннюю структуру компании: коммерческий отдел превращается в проектный офис, а технический специалист перерастает в полноценного R&D-разработчика, который ведёт проект по всей цепочке — от DFM-анализа до испытаний готового изделия. Производитель становится не временным подрядчиком, а структурой, сопровождающей продукт на протяжении всего его жизненного цикла. Заказчик в такой модели переходит в статус долгосрочного партнёра, совместно с которым выстраивается технологическая стратегия серийного выпуска.
Заключение
Расширение возможностей DFM-анализа до полноценного R&D, которое можно проследить на опыте А-КОНТРАКТ, отражает более глобальный процесс — взросление российского рынка. DFM, начинавшийся как разовый входной контроль КД, теперь является неотъемлемой частью производства, которая при помощи сквозной цифровой методологии охватывает проектирование, монтаж и испытания, сопровождая изделие на всех этапах. Именно DFM-анализ становится связующим звеном, объединяющим разрозненные технологические операции в единый, управляемый и предсказуемый процесс перехода от прототипа к серии. В условиях, когда отрасль активно формируется, а заказчики испытывают острый дефицит инженерных компетенций, способность подрядчика взять на себя функции R&D становится ключевым фактором успеха — и для контактного производителя, и для его клиентов.